
Barrier Coating Technologies: The Future of Sustainable Flexible Packaging
The flexible packaging industry is undergoing a major transformation, driven by increasing sustainability requirements, evolving consumer expectations, and new European regulations.
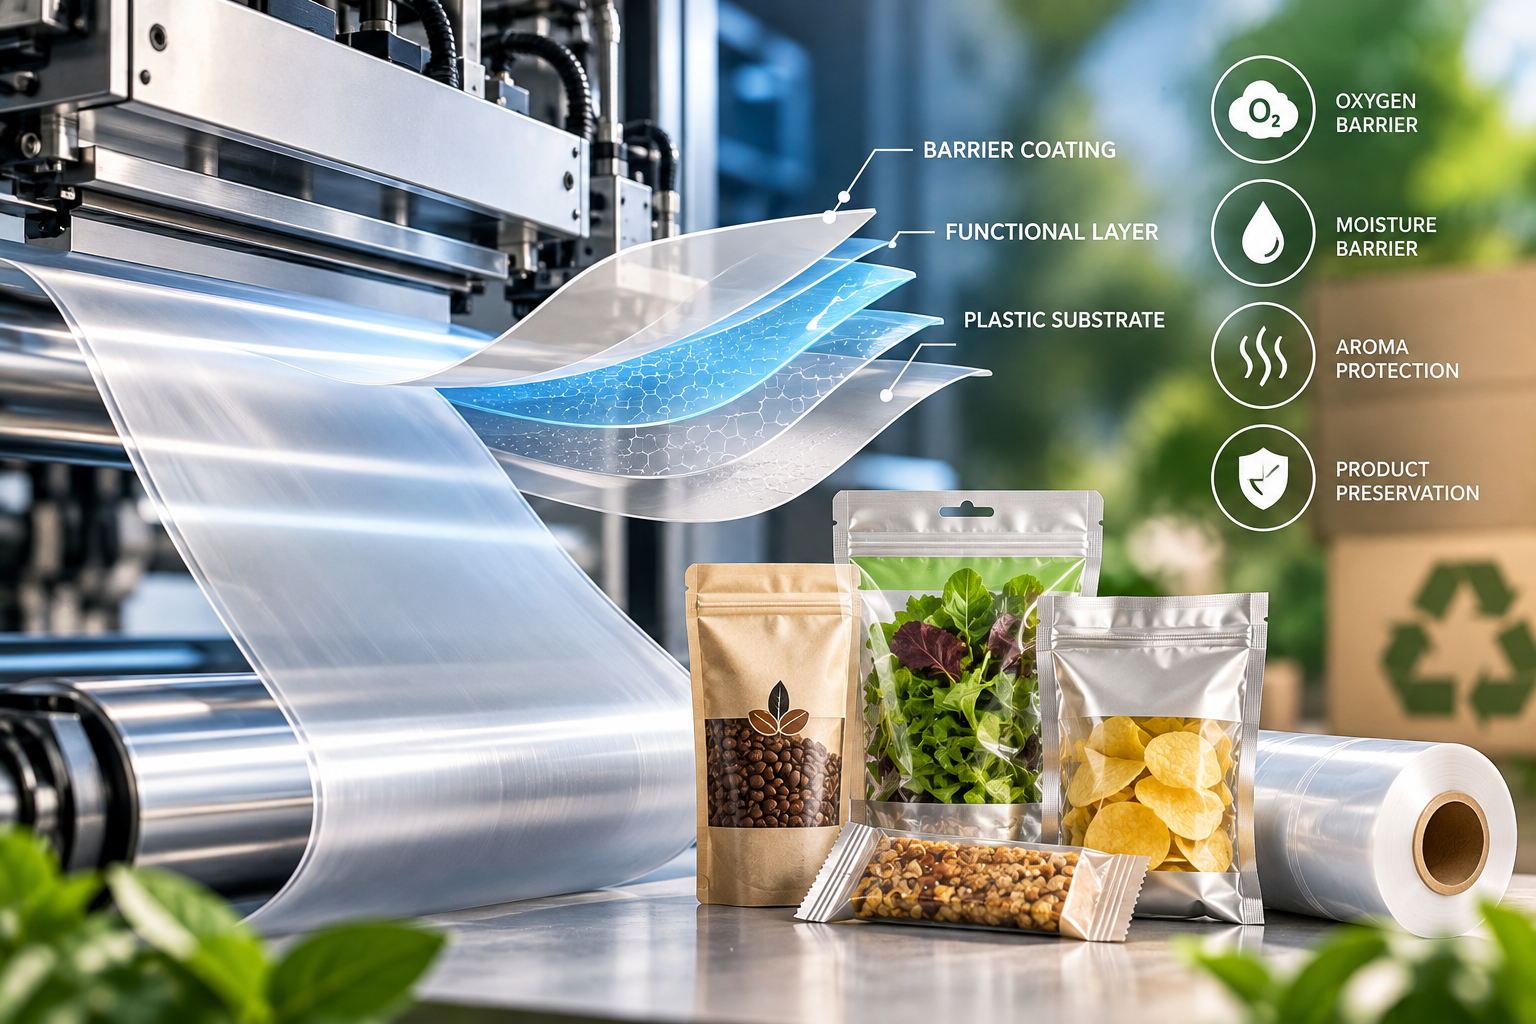
One of the most promising technologies supporting this transition is barrier coating, which enables packaging manufacturers to improve material performance while developing more recyclable packaging structures.
Traditionally, high-barrier packaging has relied on complex multilayer structures combining different polymers, aluminum foil, and other materials. Although these solutions provide excellent product protection, they can create significant challenges for mechanical recycling.
Innovative barrier coating technologies offer new opportunities to simplify packaging structures while maintaining the essential properties required to protect packaged products.
What Is Barrier Coating?
Barrier coating is a technology that involves applying a thin functional layer to a substrate, such as plastic film or paper, to improve its resistance to external elements.
Depending on the formulation and application, barrier coatings can provide protection against:
- Oxygen (O₂): Preventing oxidation and helping preserve product quality.
- Water vapor: Protecting moisture-sensitive products and maintaining shelf life.
- Grease and oils: Particularly important for food packaging applications.
- Aromas and gases: Preserving product characteristics and preventing unwanted exchanges.
- Mineral oils and other substances: Providing functional protection where required by the packaging application.
The objective is to achieve the necessary barrier performance with the lowest practical material consumption and a packaging structure compatible with the intended recycling process.
The Main Barrier Coating Technologies
1. Water-Based Barrier Coatings
Water-based dispersion coatings are gaining importance as an alternative to certain conventional plastic laminations and solvent-based coating systems.
These formulations can provide functional barriers against moisture, grease, and, depending on their chemistry, oxygen.
Their main advantages include:
- Reduced use of organic solvents
- Potentially lower coating weights
- Compatibility with industrial roll-to-roll processes
- Opportunities to simplify packaging structures
- Potential improvements in recyclability when properly designed
However, barrier performance depends heavily on coating chemistry, substrate properties, drying conditions, and environmental humidity.
2. Oxygen Barrier Coatings
Oxygen barrier performance is particularly important for food products sensitive to oxidation, including coffee, snacks, meat, and certain pharmaceutical applications.
Technologies based on materials such as EVOH, PVOH, and other functional polymers can provide high oxygen barrier properties.
Some solutions offer excellent performance under dry conditions but may become less effective at elevated humidity.
For this reason, multilayer functional coatings or protective layers may be required to achieve the desired performance under real operating conditions.
3. Inorganic and Hybrid Barrier Coatings
Inorganic coatings based on materials such as aluminum oxide (AlOx) and silicon oxide (SiOx) represent another important technological approach.
These extremely thin functional layers can provide high barrier performance while maintaining transparency in certain applications.
Hybrid organic-inorganic coatings are also being developed to combine barrier performance with improved flexibility and mechanical resistance.
Recent research demonstrates the potential of advanced metal-oxide coatings for flexible packaging applications, although industrial scalability, cost, and recycling compatibility must be evaluated for each solution.
4. Barrier Coatings for Paper-Based Packaging
Paper-based flexible packaging is attracting growing interest as brands explore alternatives to conventional plastic packaging.
However, untreated paper generally lacks the barrier properties required for many food and industrial applications.
Functional coatings can improve resistance to:
- Water and humidity
- Oxygen
- Grease and oils
- Other substances that could affect product protection
The challenge is to develop coated paper structures that maintain their functional properties without compromising recyclability in the relevant paper recycling stream.
Not every coated paper structure is automatically recyclable. Compatibility must be demonstrated through appropriate testing and evaluation protocols.
Barrier Coating and Mono-Material Packaging
One of the most important developments in flexible packaging is the transition toward mono-material structures, particularly polyethylene (PE) and polypropylene (PP).
Traditional flexible packaging often combines several materials to achieve the required mechanical, optical, and barrier properties.
These combinations can make recycling difficult because different materials may not be compatible with the same recycling process.
Barrier coating technologies can help reduce the need for complex structures by introducing functional properties through thin coating layers.
Potential advantages include:
- Simplified packaging structures
- Reduced dependence on incompatible material combinations
- Improved compatibility with selected recycling streams
- Lower material consumption in certain applications
- Greater flexibility in packaging design
However, recyclability must always be assessed on the complete packaging structure, including coatings, inks, adhesives, and other components.
The Importance of Coating and Drying Technologies
Developing advanced barrier materials is only part of the challenge.
Industrial production requires coating equipment capable of applying extremely thin and uniform functional layers at commercially viable speeds.
Several process parameters directly influence the final performance.
Coating Uniformity and Precision
Precise control of coating weight and thickness is essential to ensure consistent barrier performance across the entire web.
Even small coating defects, pinholes, or variations in thickness can significantly affect the final barrier properties.
Drying Efficiency
Drying is particularly important for water-based coatings.
The process must remove water efficiently while avoiding defects, substrate deformation, or damage to the functional coating layer.
Energy consumption and drying capacity therefore play a critical role in overall process efficiency.
Web Handling and Tension Control
Thin films, mono-material substrates, and paper structures can present different mechanical characteristics.
Accurate web tension control and stable material handling are essential to maintain coating quality and minimize waste.
Productivity and Process Integration
Modern coating lines must combine precision with industrial productivity.
Automation, process monitoring, and digital connectivity can help improve repeatability, reduce startup waste, and optimize material and energy consumption.
How Will the PPWR Influence Barrier Coating Technologies?
The European Packaging and Packaging Waste Regulation (PPWR) is expected to accelerate innovation in barrier coating technologies.
The regulation introduces new requirements for packaging recyclability, material efficiency, and recycled content, with important milestones beginning in 2030.
For packaging converters, this creates a growing need to develop structures that combine:
- High product protection
- Reduced material complexity
- Compatibility with recycling processes
- Industrial production efficiency
- Competitive manufacturing costs
Barrier coatings could become an increasingly important enabling technology in meeting these objectives.
However, applying a barrier coating does not automatically make packaging compliant with the PPWR. Compliance depends on the complete packaging design and the applicable regulatory criteria.
The Challenges Ahead
Despite significant technological progress, several challenges remain before advanced barrier coatings can replace conventional multilayer packaging across a wider range of applications.
These include:
Barrier performance: Maintaining oxygen and moisture protection under different temperature and humidity conditions.
Mechanical resistance: Ensuring coating integrity during printing, lamination, converting, transportation, and product use.
Industrial scalability: Achieving stable performance at high production speeds and competitive costs.
Recyclability: Demonstrating compatibility with existing and future recycling processes.
Food-contact compliance: Ensuring that coating formulations and finished structures meet the relevant safety requirements.
Close collaboration between chemical suppliers, substrate manufacturers, machinery producers, converters, and brand owners will be essential.
From Material Innovation to Industrial Transformation
Barrier coating technologies represent an important opportunity for the future of flexible packaging.
The ability to combine high-performance functional coatings with advanced printing, laminating, and converting processes can support the development of new packaging structures designed for circularity.
For machinery manufacturers and converters, the challenge is to transform promising material innovations into reliable, scalable, and economically sustainable industrial solutions.
The future of barrier packaging will not depend on coating chemistry alone, but on the integration of materials, machinery, process expertise, and recycling requirements.
As the packaging industry moves toward more sustainable solutions, barrier coating technologies are likely to play an increasingly strategic role in balancing product protection, recyclability, productivity, and cost.
Tecnologie di coating barriera: il futuro del packaging flessibile sostenibile
L’industria del packaging flessibile sta attraversando una profonda trasformazione, guidata da requisiti di sostenibilità sempre più stringenti, dall’evoluzione delle aspettative dei consumatori e dalle nuove normative europee.
Una delle tecnologie più promettenti a supporto di questa transizione è il coating barriera (barrier coating), che consente ai produttori di imballaggi di migliorare le prestazioni dei materiali e sviluppare strutture più facilmente riciclabili.
Tradizionalmente, gli imballaggi ad alta barriera si sono basati su strutture multistrato complesse, ottenute combinando differenti polimeri, fogli di alluminio e altri materiali. Sebbene queste soluzioni garantiscano un’eccellente protezione del prodotto, possono presentare importanti difficoltà nei processi di riciclo meccanico.
Le innovative tecnologie di coating barriera offrono nuove opportunità per semplificare le strutture degli imballaggi, mantenendo le proprietà funzionali necessarie alla protezione e alla conservazione dei prodotti confezionati.
Che cos’è il coating barriera?
Il coating barriera è una tecnologia che consiste nell’applicazione di un sottile strato funzionale su un substrato, come un film plastico o la carta, per migliorarne la resistenza agli agenti esterni.
A seconda della formulazione e dell’applicazione, i coating barriera possono offrire protezione contro:
- Ossigeno (O₂): prevengono l’ossidazione e contribuiscono a preservare la qualità del prodotto.
- Vapore acqueo: proteggono i prodotti sensibili all’umidità e contribuiscono a mantenerne la durata di conservazione.
- Grassi e oli: particolarmente importanti nelle applicazioni di packaging alimentare.
- Aromi e gas: preservano le caratteristiche del prodotto, limitando gli scambi indesiderati con l’ambiente esterno.
- Oli minerali e altre sostanze: forniscono una protezione funzionale nelle applicazioni in cui è richiesta.
L’obiettivo è ottenere le prestazioni barriera necessarie con il minor consumo possibile di materiale, sviluppando strutture compatibili con i processi di riciclo previsti.
Le principali tecnologie di coating barriera
1. Coating barriera a base acqua
I coating a dispersione acquosa stanno acquisendo crescente importanza come alternativa ad alcune laminazioni plastiche convenzionali e ai sistemi di coating a solvente.
Queste formulazioni possono fornire proprietà barriera contro umidità, grassi e, a seconda della composizione chimica, ossigeno.
I principali vantaggi includono:
- Riduzione dell’utilizzo di solventi organici
- Possibilità di applicare grammature ridotte
- Compatibilità con processi industriali roll-to-roll
- Opportunità di semplificare le strutture degli imballaggi
- Potenziale miglioramento della riciclabilità, quando correttamente progettati
Le prestazioni barriera dipendono tuttavia dalla formulazione chimica, dalle caratteristiche del substrato, dalle condizioni di essiccazione e dall’umidità ambientale.
2. Coating barriera all’ossigeno
La barriera all’ossigeno è particolarmente importante per i prodotti alimentari sensibili all’ossidazione, come caffè, snack, carne e alcune applicazioni farmaceutiche.
Le tecnologie basate su materiali come EVOH, PVOH e altri polimeri funzionali possono garantire elevate proprietà barriera all’ossigeno.
Alcune soluzioni offrono prestazioni eccellenti in condizioni asciutte, ma possono perdere efficacia in presenza di elevata umidità.
Per questo motivo possono essere necessari coating funzionali multistrato o ulteriori strati protettivi per garantire le prestazioni richieste nelle reali condizioni di utilizzo.
3. Coating barriera inorganici e ibridi
I coating inorganici basati su materiali come l’ossido di alluminio (AlOx) e l’ossido di silicio (SiOx) rappresentano un altro importante approccio tecnologico.
Questi strati funzionali estremamente sottili possono garantire elevate prestazioni barriera, mantenendo la trasparenza in determinate applicazioni.
Sono inoltre in fase di sviluppo coating ibridi organico-inorganici, progettati per combinare elevate prestazioni barriera con una maggiore flessibilità e resistenza meccanica.
Le ricerche più recenti dimostrano il potenziale dei coating avanzati a base di ossidi metallici per il packaging flessibile, sebbene scalabilità industriale, costi e compatibilità con i processi di riciclo debbano essere valutati per ogni specifica soluzione.
4. Coating barriera per imballaggi a base carta
Il packaging flessibile a base carta sta attirando un interesse crescente, mentre i brand esplorano alternative agli imballaggi plastici convenzionali.
La carta non trattata, tuttavia, generalmente non possiede le proprietà barriera necessarie per numerose applicazioni alimentari e industriali.
I coating funzionali possono migliorare la resistenza a:
- Acqua e umidità
- Ossigeno
- Grassi e oli
- Altre sostanze che potrebbero compromettere la protezione del prodotto
La sfida consiste nello sviluppare strutture in carta trattata che mantengano le proprietà funzionali richieste senza compromettere la riciclabilità nella filiera di recupero della carta.
Non tutte le strutture in carta con coating sono automaticamente riciclabili. La compatibilità deve essere dimostrata attraverso test e protocolli di valutazione appropriati.
Coating barriera e packaging monomateriale
Uno degli sviluppi più importanti nel packaging flessibile è la transizione verso strutture monomateriale, in particolare a base di polietilene (PE) e polipropilene (PP).
Gli imballaggi flessibili tradizionali combinano spesso materiali differenti per ottenere le proprietà meccaniche, ottiche e barriera richieste.
Queste combinazioni possono rendere difficile il riciclo, poiché i diversi materiali potrebbero non essere compatibili con lo stesso processo di recupero.
Le tecnologie di coating barriera possono contribuire a ridurre la necessità di strutture complesse, introducendo le proprietà funzionali attraverso sottili strati di rivestimento.
I potenziali vantaggi includono:
- Semplificazione delle strutture degli imballaggi
- Riduzione dell’utilizzo di combinazioni di materiali incompatibili
- Maggiore compatibilità con determinate filiere di riciclo
- Minore consumo di materiali in alcune applicazioni
- Maggiore flessibilità nella progettazione del packaging
La riciclabilità deve tuttavia essere sempre valutata considerando l’intera struttura dell’imballaggio, inclusi coating, inchiostri, adesivi e altri componenti.
L’importanza delle tecnologie di coating ed essiccazione
Lo sviluppo di materiali barriera avanzati rappresenta soltanto una parte della sfida.
La produzione industriale richiede impianti di coating capaci di applicare strati funzionali estremamente sottili e uniformi, mantenendo velocità produttive economicamente sostenibili.
Diversi parametri di processo influenzano direttamente le prestazioni finali.
Uniformità e precisione del coating
Il controllo preciso della grammatura e dello spessore del coating è fondamentale per garantire prestazioni barriera costanti su tutta la larghezza del materiale.
Anche piccoli difetti di applicazione, microfori (pinholes) o variazioni di spessore possono influenzare significativamente le proprietà barriera finali.
Efficienza dell’essiccazione
L’essiccazione è particolarmente importante per i coating a base acqua.
Il processo deve rimuovere l’acqua in modo efficiente, evitando difetti, deformazioni del substrato o danneggiamenti dello strato funzionale.
Il consumo energetico e la capacità di essiccazione rivestono quindi un ruolo fondamentale nell’efficienza complessiva del processo.
Gestione del materiale e controllo della tensione
Film sottili, substrati monomateriale e strutture a base carta possono presentare caratteristiche meccaniche differenti.
Un controllo accurato della tensione del nastro e una gestione stabile del materiale sono essenziali per mantenere la qualità del coating e ridurre gli scarti.
Produttività e integrazione dei processi
Le moderne linee di coating devono combinare precisione e produttività industriale.
Automazione, monitoraggio dei processi e connettività digitale possono contribuire a migliorare la ripetibilità, ridurre gli scarti durante gli avviamenti e ottimizzare i consumi di materiali ed energia.
Come influenzerà il PPWR le tecnologie di coating barriera?
Il nuovo Regolamento europeo sugli imballaggi e i rifiuti di imballaggio (PPWR) contribuirà ad accelerare l’innovazione nelle tecnologie di coating barriera.
Il regolamento introduce nuovi requisiti relativi alla riciclabilità degli imballaggi, all’efficienza nell’utilizzo dei materiali e al contenuto riciclato, con importanti scadenze a partire dal 2030.
Per i converter, questo comporta una crescente necessità di sviluppare strutture che combinino:
- Elevata protezione del prodotto
- Minore complessità dei materiali
- Compatibilità con i processi di riciclo
- Efficienza produttiva industriale
- Costi di produzione competitivi
I coating barriera potrebbero diventare una tecnologia sempre più importante per raggiungere questi obiettivi.
Tuttavia, l’applicazione di un coating barriera non rende automaticamente un imballaggio conforme al PPWR. La conformità dipende dalla progettazione complessiva dell’imballaggio e dai criteri normativi applicabili.
Le sfide future
Nonostante i significativi progressi tecnologici, rimangono diverse sfide prima che i coating barriera avanzati possano sostituire gli imballaggi multistrato convenzionali in un numero maggiore di applicazioni.
Tra queste:
Prestazioni barriera: mantenere la protezione contro ossigeno e umidità in differenti condizioni di temperatura e umidità.
Resistenza meccanica: garantire l’integrità del coating durante stampa, laminazione, converting, trasporto e utilizzo del prodotto.
Scalabilità industriale: ottenere prestazioni stabili a elevate velocità produttive e con costi competitivi.
Riciclabilità: dimostrare la compatibilità con i processi di riciclo esistenti e futuri.
Conformità al contatto alimentare: garantire che le formulazioni dei coating e le strutture finite rispettino i requisiti di sicurezza applicabili.
Una stretta collaborazione tra fornitori di prodotti chimici, produttori di substrati, costruttori di macchinari, converter e brand owner sarà fondamentale.
Dall’innovazione dei materiali alla trasformazione industriale
Le tecnologie di coating barriera rappresentano un’importante opportunità per il futuro del packaging flessibile.
La possibilità di combinare coating funzionali ad alte prestazioni con processi avanzati di stampa, laminazione e converting può favorire lo sviluppo di nuove strutture di imballaggio progettate secondo i principi dell’economia circolare.
Per i costruttori di macchinari e i converter, la sfida consiste nel trasformare promettenti innovazioni nei materiali in soluzioni industriali affidabili, scalabili ed economicamente sostenibili.
Il futuro del packaging barriera non dipenderà esclusivamente dalla chimica dei coating, ma dall’integrazione tra materiali, macchinari, competenze di processo e requisiti di riciclabilità.
Mentre l’industria del packaging si orienta verso soluzioni più sostenibili, le tecnologie di coating barriera sono destinate a svolgere un ruolo sempre più strategico nel bilanciare protezione del prodotto, riciclabilità, produttività e costi.
Fonti e approfondimenti
Commissione Europea – Packaging Waste e PPWR
CEPI – Linee guida sulla riciclabilità degli imballaggi a base carta
4evergreen – Circularity by Design Guidelines
Sources and Further Reading
European Commission – Packaging Waste and PPWR